Станки для формовки металла Предлагается гибкое решение для формовки металла, позволяющее производить бесшовные, симметричные относительно оси вращения детали. Вместо удаления излишков металла, этот процесс изменяет форму заготовок за счет контролируемой пластической деформации при вращении. Многие производители выбирают оборудование для центробежной обработки с ЧПУ для замены традиционной штамповки, литья или токарной обработки тонкостенных полых компонентов.
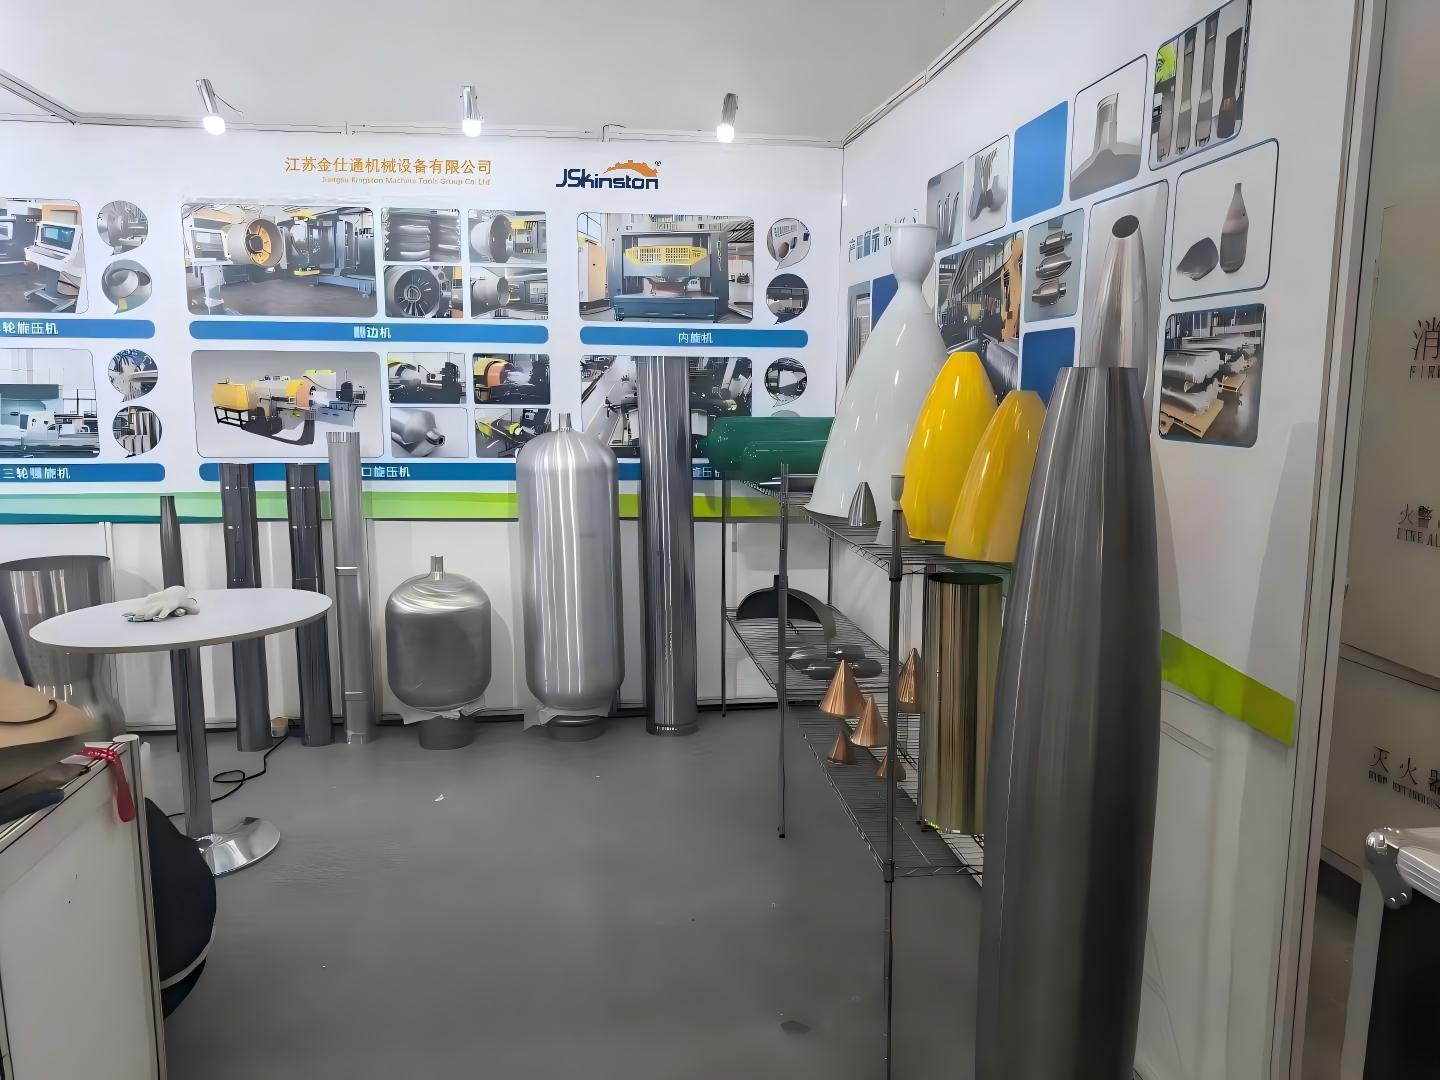
Типичный Станок для вращения металла с ЧПУ В состав станка входят мощный шпиндель, гидравлические или сервоприводные ролики для вращения, прочная станина, система ЧПУ и зажимные приспособления.
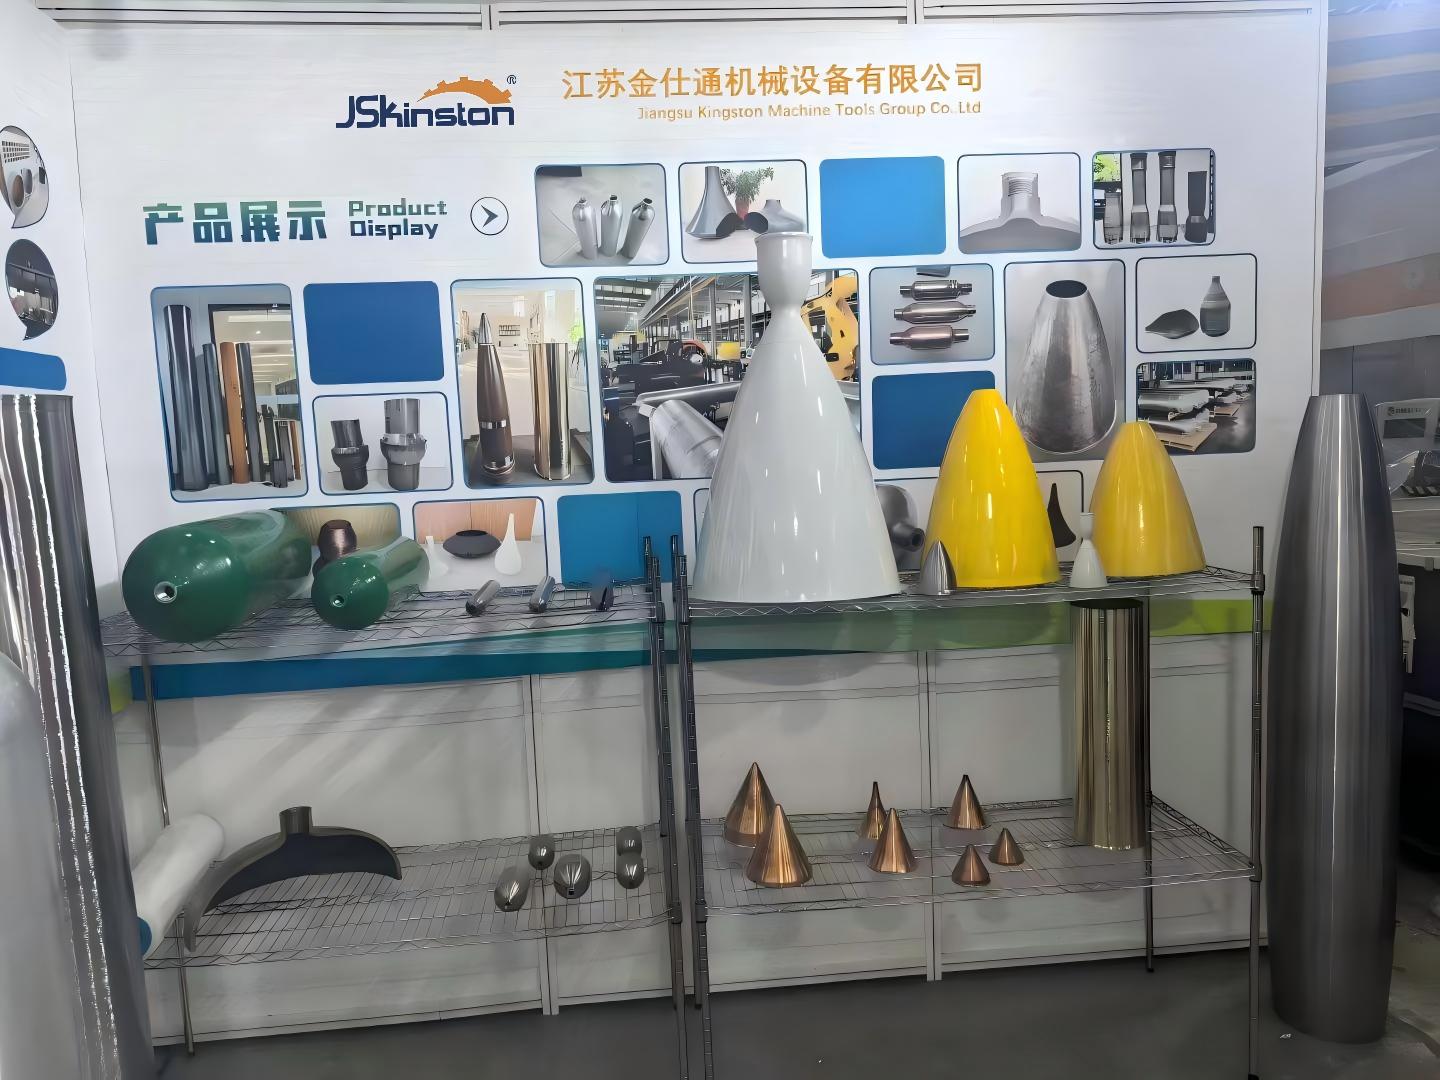
1. Бесшовная конструкция заготовки: детали, изготовленные методом центробежного формования, не имеют сварных швов. Это повышает устойчивость к давлению, что идеально подходит для сосудов под давлением и компонентов систем перекачки жидкостей.
2. Меньшие затраты на оснастку: по сравнению со штамповочными штампами, требующими больших затрат на изготовление крупных пресс-форм, для формовки методом вращения достаточно оправки. Это позволяет значительно сэкономить на оснастке при мелкосерийном и среднесерийном производстве.
3. Легкие готовые детали: Можно добиться равномерной тонкостенности без ущерба для механической прочности, что способствует облегчению конструкции в автомобильной и аэрокосмической отраслях.
4. Быстрое изготовление прототипов: образцы новых изделий можно быстро изготовить, модифицировав программы ЧПУ, без необходимости переделывать сложные пресс-формы.
Низкоуглеродистая сталь, нержавеющая сталь, алюминиевые сплавы, медь, латунь и некоторые высокопрочные легированные стали. Твердые хрупкие материалы, такие как чугун, не поддаются вращению.
В1: Какие детали лучше всего изготавливать методом вращения металла?
А: Осесимметричные полые детали, включая конусы, переходники, полусферические оболочки, отражатели ламп, сопла и кожухи вентиляторов.
В2: В чем разница между одновалковой и двухвалковой прядильной машиной?
А: Двухвалковые станки обеспечивают сбалансированное усилие с обеих сторон заготовки, что снижает вибрацию и делает их более подходящими для сужения труб и обработки крупных тяжелых заготовок. Одновалковые станки чаще используются для формовки листовых заготовок.
В3: Какова скорость производства при формовке металла методом вращения?
А: Это зависит от размера детали, материала и толщины стенки. Формование вращением быстрее для прототипирования и небольших партий; штамповка более эффективна для массового производства.
Вопрос 4: Можно ли использовать вращение для обработки толстых металлических пластин?
А: Да, но для более толстого материала требуется более высокая жесткость станка и большее количество проходов формовки. Мощность станка ограничивает максимальную толщину заготовки.
В5: Требуется ли последующая обработка при центрифугировании?
А: Во многих случаях детали можно использовать напрямую. Иногда в качестве дополнительных операций добавляются обрезка, полировка или нанесение поверхностного покрытия.
Оставить сообщение
Отсканируйте и отправьте в WeChat/WhatsApp :